Du jugement sensoriel à la décision basée sur les données, la surveillance moderne de la fermentation connaît une révolution technologique.
La logique des paramètres et le réglage des seuils d'alarme en pratique sont la défense centrale pour garantir la qualité de la fermentation.
L'expérience d'expert au-delà des manuels : les trois pièges de la dérive des capteurs, de l'hystérésis de contrôle et des silos de données.
Fermentation du Daqu de baijiu
La courbe de température présente les caractéristiques 'montée lente, plateau moyen, déclin lent' ; la température du produit est l'indicateur de surveillance clé, éviter la 'brûlure' du koji est essentiel.
Fermentation des produits de boulangerie
Extrêmement sensible à l'humidité ; équilibre entre la formation de croûte en surface et les gouttelettes ; filtrage temporel recommandé pour éviter les fausses alarmes dues à l'ouverture de porte.
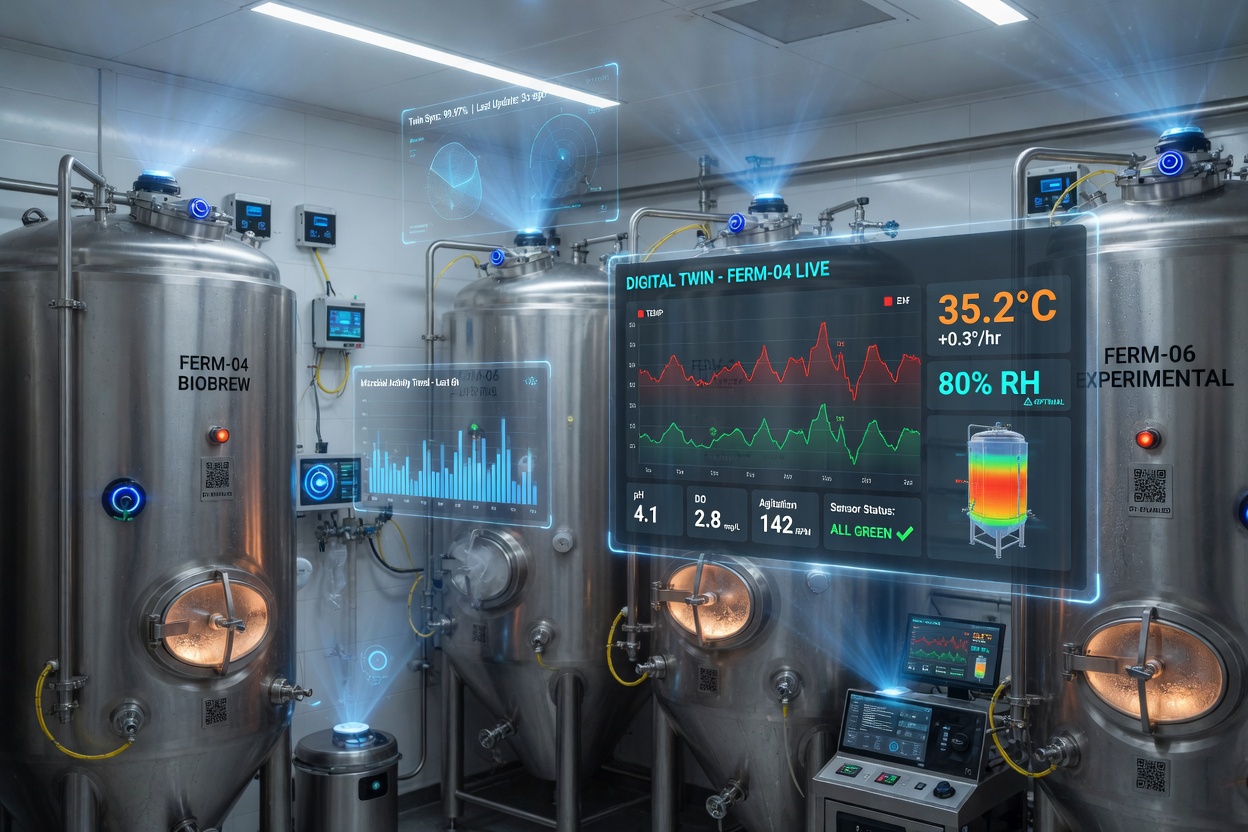
Système technique de surveillance en temps réel de la température et de l'humidité des salles de fermentation modernes et seuils d'alarme des paramètres
À trois heures du matin dans la salle de fermentation, outre le faible bruit des équipements, règne ce silence particulier imprégné des arômes de fermentation. Dans l'esprit de beaucoup, la fermentation est un processus plein d'« artisticité » — les maîtres artisans jugent par l'odeur, la vue et le toucher grâce à leur expérience. Mais au cours de mes dix ans d'expérience dans l'industrie, j'ai réalisé de plus en plus profondément : Sans le soutien des données, toute « expérience » est extrêmement fragile face à la production industrielle moderne.
J'ai vécu une leçon extrêmement douloureuse. C'était à la fin de l'automne 2021, dans une base de production de baijiu à grande échelle dans le sud. En raison du changement de saison, l'humidité extérieure fluctuait énormément. Nous avions déployé un système basique de surveillance de la température et de l'humidité, mais étant trop avides d'économies dans le choix des capteurs, nous avions utilisé des sondes non industrielles de qualité grand public. Après trois jours consécutifs de pluie, l'humidité environnementale étant trop élevée, les capteurs ont subi une grave dérive électrochimique. Le système affichait constamment une humidité d'environ 75 %, ce qui semblait parfait, mais en réalité, l'humidité réelle à l'intérieur des fosses de fermentation avait grimpé à plus de 92 %.
Lorsque nous avons découvert des « taches d'eau » anormales et des odeurs de moisi inhabituelles à la surface des blocs de koji le lendemain matin, ce lot de blocs de koji de grande valeur était complètement perdu. Cet accident m'a appris : Un système de surveillance de la fermentation ne doit pas seulement « voir » les données, mais aussi les « voir avec précision », et doit être capable de survivre dans des environnements extrêmes tout en fournissant en continu des informations exactes.
I. De l'« art sensoriel » au « jumeau numérique » : l'architecture technique de la surveillance moderne
La surveillance des salles de fermentation modernes a évolué de l'ère des tableaux de bord uniques à l'ère de l'IdO (Internet des Objets) en boucle fermée : « détection-transmission-décision-exécution ». Un système capable de résister véritablement à la pression de production doit posséder une architecture rigoureuse à quatre couches.
1. Couche de perception : rejeter la « précision à bas prix »
Dans la couche de perception, de nombreuses entreprises commettent une erreur : croire que tout capteur affichant une précision de ±0,1 °C est un bon capteur. C'est complètement une idée fausse. Dans des environnements comme les salles de fermentation, très humides et pouvant contenir des gaz corrosifs (tels que CO₂, NH₃), la stabilité est bien plus importante que la précision.
La solution industrielle que je recommande doit satisfaire aux trois exigences strictes suivantes :
2. Couche de transmission : la stabilité est la priorité absolue
Dans le choix des protocoles de transmission, je maintiens toujours un principe : La logique de contrôle critique passe par le filaire, la surveillance auxiliaire par le sans-fil.
3. Couche de décision et d'exécution : la valeur du calcul en périphérie (edge computing)
Beaucoup de gens sont superstitieux au sujet de la « surveillance dans le cloud », croyant que seul le traitement de toutes les données dans le cloud mérite le nom d'« intelligence ». Mais dans la production réelle, c'est très dangereux. Dès qu'il y a une fluctuation du réseau, vos alarmes seront retardées.
Je préconise « la décision en périphérie, l'analyse dans le cloud ». Tous les jugements de seuils d'alarme et la logique de contrôle PID de la température doivent fonctionner sur le PLC local ou la passerelle périphérique. Le rôle du cloud devrait être d'enregistrer les tendances historiques et d'effectuer des analyses d'optimisation des processus à long cycle, et non d'être responsable du contrôle de sécurité immédiat.
II. Logique des paramètres et réglage des seuils d'alarme dans les scénarios pratiques
Le réglage des paramètres ne se fait pas par intuition ; il doit être basé sur les courbes de processus. Je vais donner mes réglages recommandés à travers deux scénarios typiques.
1. Fermentation du Daqu de baijiu : capter le pouls de la « phase de plateau moyen »
La fermentation du baijiu est un processus biologique dynamique, et sa courbe de température présente les caractéristiques typiques de « montée lente, plateau moyen, déclin lent ».
| Stade de fermentation | Objectif principal | Température ambiante recommandée | Humidité ambiante recommandée | Indicateur clé de surveillance |
|---|---|---|---|---|
| Montée lente | Croissance de surface, moisissure | 25–35 °C | 80–90 % HR | Observer la colonisation microbienne |
| Plateau moyen | Pic métabolique microbien | 35–45 °C | 70–80 % HR | La température du produit est essentielle, éviter la « brûlure » du koji |
| Déclin lent | Refroidissement, séchage | 20–30 °C | 50–65 % HR | Éviter la chaleur excessive ou l'absorption d'humidité en phase tardive |
Mes recommandations de seuils d'alarme (en prenant l'exemple de la phase de plateau moyen) :
Expérience pratique : Pendant la phase de plateau moyen, ne regardez jamais uniquement la température ambiante. Si la température ambiante est basse mais que la température du produit est anormalement élevée, cela indique une fermentation interne excessivement active. Une intervention de refroidissement immédiate est nécessaire, sinon l'acidité pourrait devenir incontrôlable.
2. Fermentation des produits de boulangerie : le « fil d'équilibriste » entre humidité et température
La chambre de fermentation dans l'industrie de la boulangerie est extrêmement sensible à l'humidité. Si l'humidité est trop basse, la surface de la pâte croûte, empêchant l'expansion du volume ; si elle est trop élevée, des gouttelettes d'eau se forment à la surface, affectant la couleur et la structure.
| Stade | Réglage température | Réglage humidité | Seuil d'alarme recommandé (Alerte / Action) |
|---|---|---|---|
| Fermentation primaire | 26–28 °C | 75–85 % HR | Temp ±1,5 °C / Humidité ±5 % HR |
| Fermentation finale | 35–38 °C | 80–90 % HR | Temp ±2 °C / Humidité ±7 % HR |
Guide anti-écueils** : Dans la phase de fermentation finale, la cause la plus fréquente des alarmes est l'« interférence d'ouverture de porte ». Lorsqu'un opérateur ouvre la porte de la chambre de fermentation pour le chargement ou le déchargement, la température et l'humidité chutent instantanément. Si votre système est réglé de manière trop sensible, il déclenchera fréquemment de fausses alarmes du type « au loup ! ». **Je recommande d'ajouter un « filtrage temporel » dans la logique d'alarme : ce n'est que lorsque l'écart de valeur dépasse le seuil défini et persiste pendant plus de 5 minutes qu'il doit être considéré comme une alarme valide.
III. Guide anti-écueils de niveau expert : ce que les manuels ne vous disent pas
Lors du déploiement réel d'un système de surveillance, vous rencontrerez de nombreux problèmes « non techniques ».
IV. Conclusion
La surveillance de la température et de l'humidité des salles de fermentation modernes passe d'un « outil auxiliaire » à une « force productive centrale ». Elle ne devrait pas être simplement un écran affichant des chiffres, mais un organe intelligent capable de percevoir les risques, de prédire les tendances et de répondre de manière autonome.
Les outils techniques peuvent remplacer l'œil nu, mais ne peuvent pas remplacer la décision. Un excellent système de surveillance offre aux maîtres artisans expérimentés une paire d'« yeux numériques » capables de voir à travers l'obscurité et de discerner les changements microscopiques. Lorsque nous pouvons contrôler avec précision chaque fluctuation de température et chaque variation d'humidité, nous avons véritablement maîtrisé l'art de la fermentation.